我国竹资源储量丰富,竹板材、竹制品加工厂每年产生大量竹片边角料。传统处理方式大多堆放腐烂或者焚烧,既浪费木质生物质资源,还带来环保压力。采用连续式炭化炉对竹片进行密闭低氧热解炭化,把竹加工废料转化为高品质竹炭,是竹材副产物资源化、高值化利用的主流方案。下面从物料特性、工艺流程、工艺参数、成品应用、生产痛点、设备选型做行业实操分享。
一、竹片物料特性(炭化核心要点)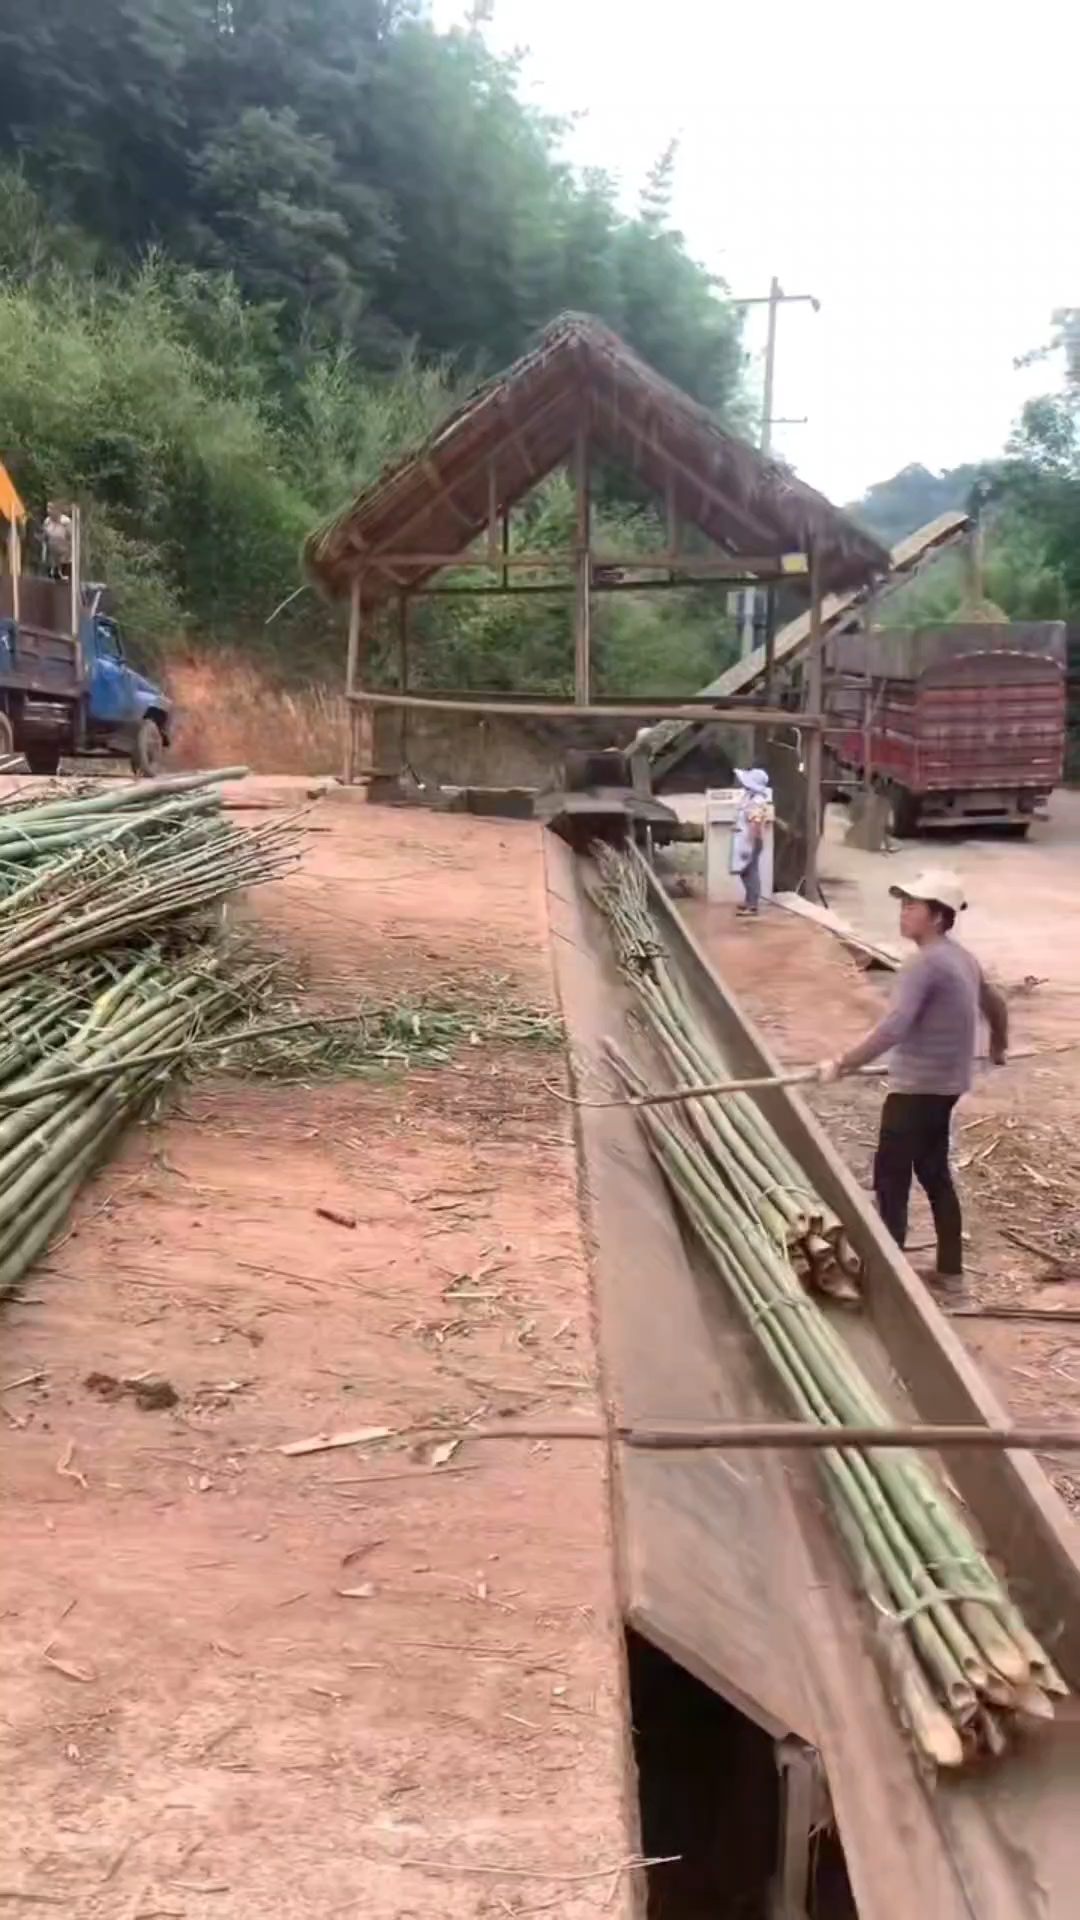
- 质地致密、密度高、壁厚 竹片相比芦苇、芦竹结构紧实,导热速度偏慢,厚竹片容易出现外焦内生。炭化需要充足保温停留时间,不能简单套用草本生物质的工艺参数。
- 纤维韧性强,片状物料易架拱 长竹片容易互相卡料、搭桥,上料环节需要做好尺寸管控,过长的竹片必须裁切破碎,保障连续均匀进料。
- 挥发分高,焦油产出量大 竹材热解阶段会释放大量挥发性物质,焦油含量高,燃气管路易挂壁结焦,燃气净化除焦油系统是必备配套。
- 含水率波动大 新鲜竹片含水率 40%~60%;堆场自然风干竹片含水率 15%~25%。含水率过高会增加干燥能耗,延长热解周期,降低炭化成品一致性。
- 灰分低、孔隙结构优良 竹片炭成品灰分低、孔隙发达,固定碳高,属于炭原料,既可以做烧烤炭,也可作为活性炭活化前端原料,这是竹炭相比芦苇炭、芦竹炭大优势。
核心提示:竹片原料预处理尺寸控制非常关键,建议控制在 1~3cm,太厚、太长都会直接影响连续炭化稳定性。
二、竹片连续炭化完整工艺流程
竹片边角料收集 → 裁切 / 破碎 → 筛分除杂 → 烘干(按需配置) → 密闭连续上料 → 低氧热解炭化 → 密闭水冷冷却出炭 → 成品竹炭收集 → 燃气回收利用 + 烟气净化
- 预处理 竹片破碎裁切,控制物料尺寸;筛除泥沙、石块杂质,降低成品灰分。原料含水率高于 20%,建议配套烘干系统,把含水率降到 15% 以内,稳定生产工况。
- 连续热解炭化 卧式连续炭化炉维持密闭低氧环境,物料在炉内缓慢向前推进,分段完成预热干燥、热解析气、高温炭化保温。 竹片推荐炭化温度:500–600℃,可根据成品定位微调;生产高品质活性炭前驱料可上调至 550–600℃;烧烤竹炭控制在 500℃左右。 物料在炉内停留时间根据竹片厚度调整,保证内外炭化均匀。热解产生的生物质可燃气体净化后回炉燃烧供热,实现热能自给,大幅降低外部燃料消耗。
- 冷却出料 高温竹炭进入密闭冷却装置,隔绝空气降温,防止高温炭接触空气复燃,实现连续稳定出炭。
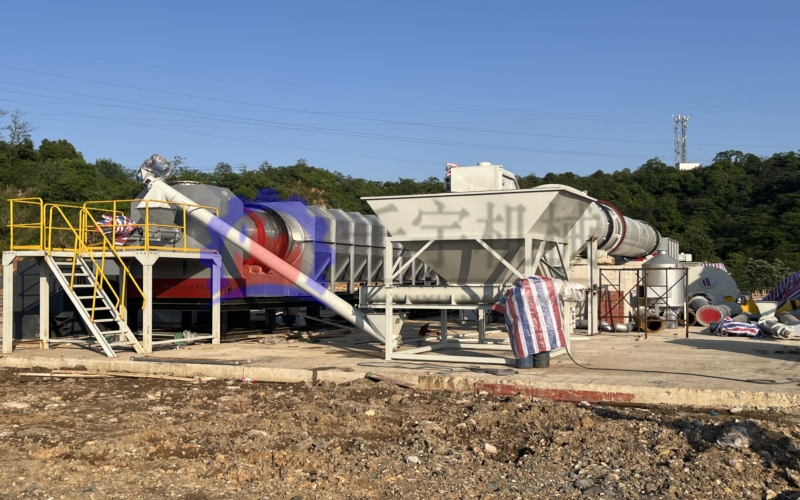
- 尾气净化 燃气燃烧后的烟气经过除尘等成套净化处理,达标排放,满足各地环保管控要求,同时可配套回收竹醋液。
三、竹片炭成品应用方向
- 活性炭前驱原料:竹炭孔隙发达,是竹质活性炭生产线前端核心原料,用于净水、空气净化活性炭生产;
- 烧烤炭 / 机制炭原料:竹炭燃烧热值高、燃烧持久、烟少,是高端烧烤炭、水烟炭原料;
- 土壤改良生物炭:用于果园、农田改良土壤,保水保肥,吸附重金属,制作炭基肥;
- 污水吸附填料:用于工业废水、养殖尾水吸附处理;
- 功能性炭材料:可深加工制备炭电、吸附材料等。
四、竹片炭化生产线常见痛点与解决方案
o
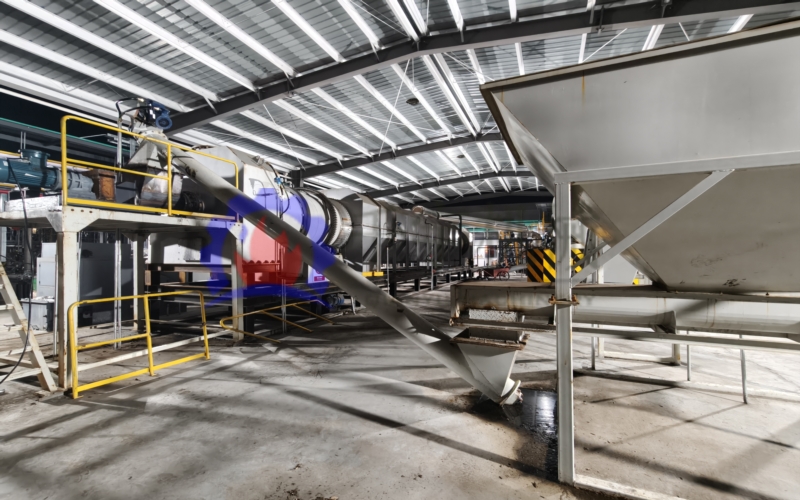
- 长竹片卡料、料仓搭桥 ✅ 方案:前端破碎裁切,严格控制物料长度;搭配强制螺旋上料 + 料仓破拱装置,避免片状物料相互卡滞。
- 炭化不均匀,厚竹片出现外焦内生 ✅ 方案:控制进料厚度,调整炉体推进速度,分区精准控温,保证物料在高温段足够停留时间。
- 焦油沉积堵塞燃气管道 ✅ 方案:燃气系统配套除焦油设备,管路保温,建立定期清理维护制度,防止焦油堆积堵管。
- 成品炭强度下降、容易碎 ✅ 方案:炭化温度不要过高,升温速率平缓;炉内严格控制进氧量,避免竹炭氧化烧损。
- 产能预估偏差 竹片密度高于芦苇、芦竹,同等型号连续炭化炉处理竹片产能高于草本生物质,但要根据竹片厚度、含水率重新核算产能。
五、设备选型建议
竹片属于致密木质类生物质,优先选用卧式连续式炭化炉,对比传统间歇窑优势突出:
- 24 小时连续自动化生产,人工成本低,产量稳定;
- 密闭低氧热解,燃气回收自供热,运行能耗低;
- 配套完整烟气净化、焦油回收系统,环保可控,可实现炭气联产,副产竹醋液。
选型重点考察:强制上料破拱结构、炉体密封性能、多段温控系统、燃气除焦油装置、密闭冷却防复燃结构。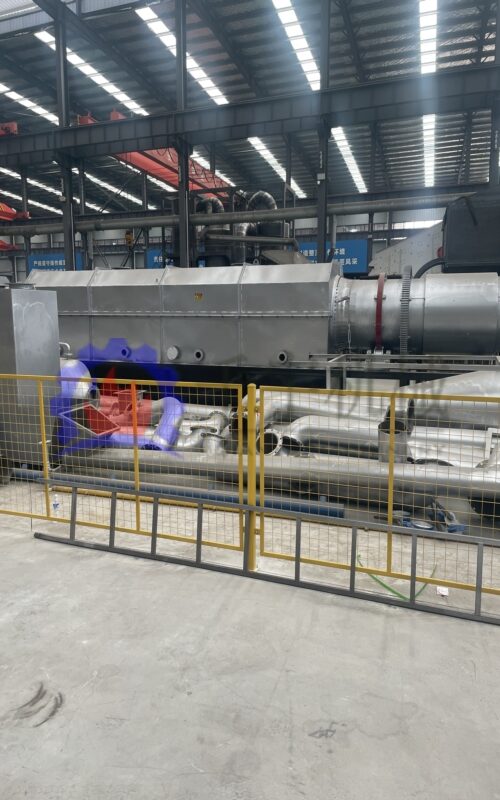
六、行业总结
竹制品加工产生的竹片边角料,是品质非常好的生物质原料,附加值潜力高于草本废弃物。但竹片致密、片状易卡料、焦油产量大的特点,不能直接照搬椰壳、秸秆类物料的炭化工艺。 做好前端破碎筛分、含水率管控,搭配适配木质片状物料的连续式炭化成套装备,就可以稳定产出高品质竹炭,既可做烧烤炭,也可供给活性炭工厂,把竹加工废料转化为高价值产品,兼顾环保效益与经济效益。

 微信二维码